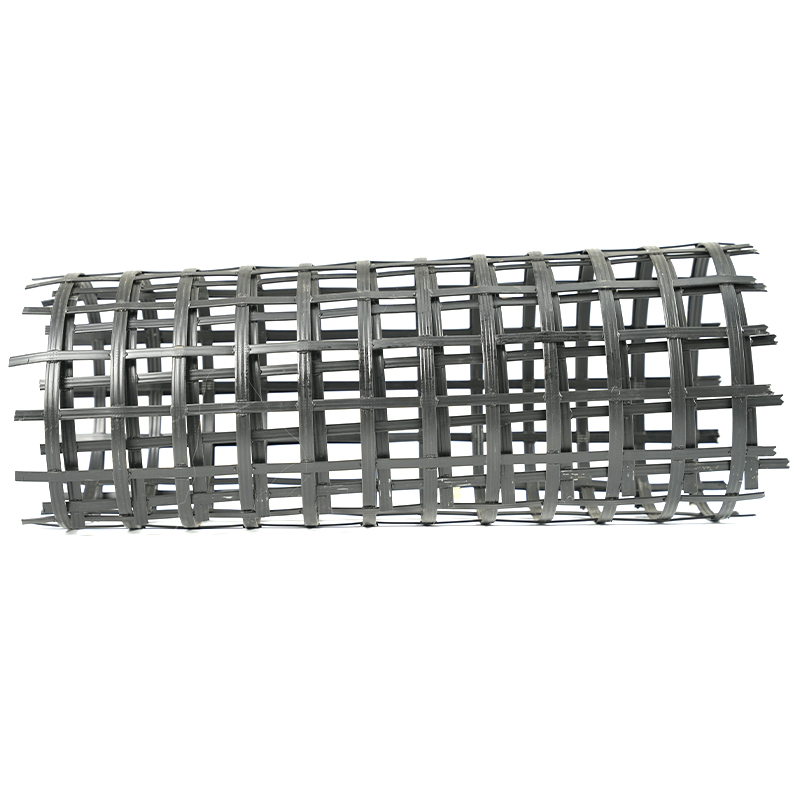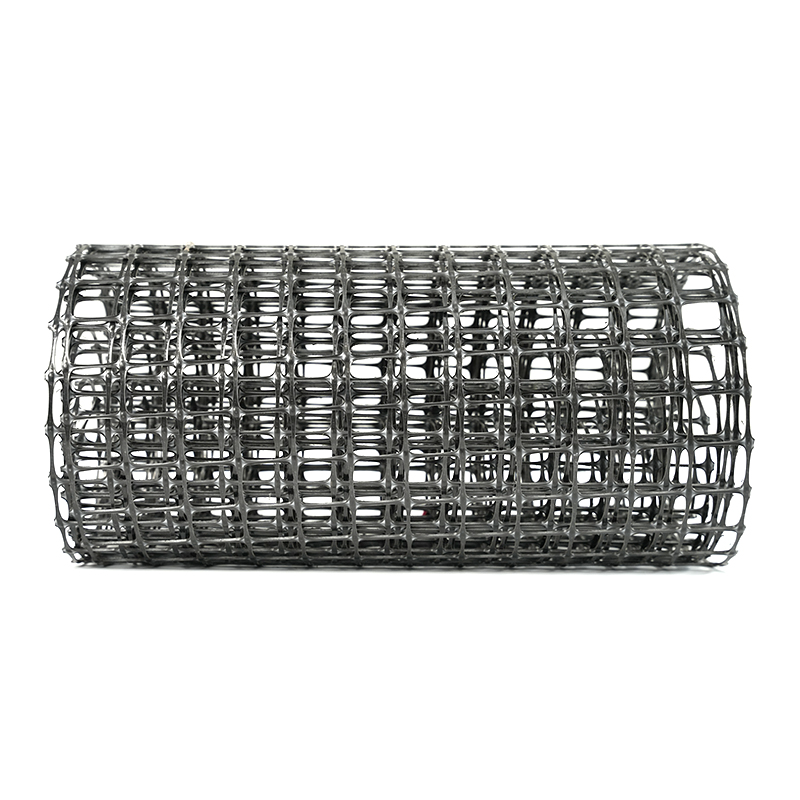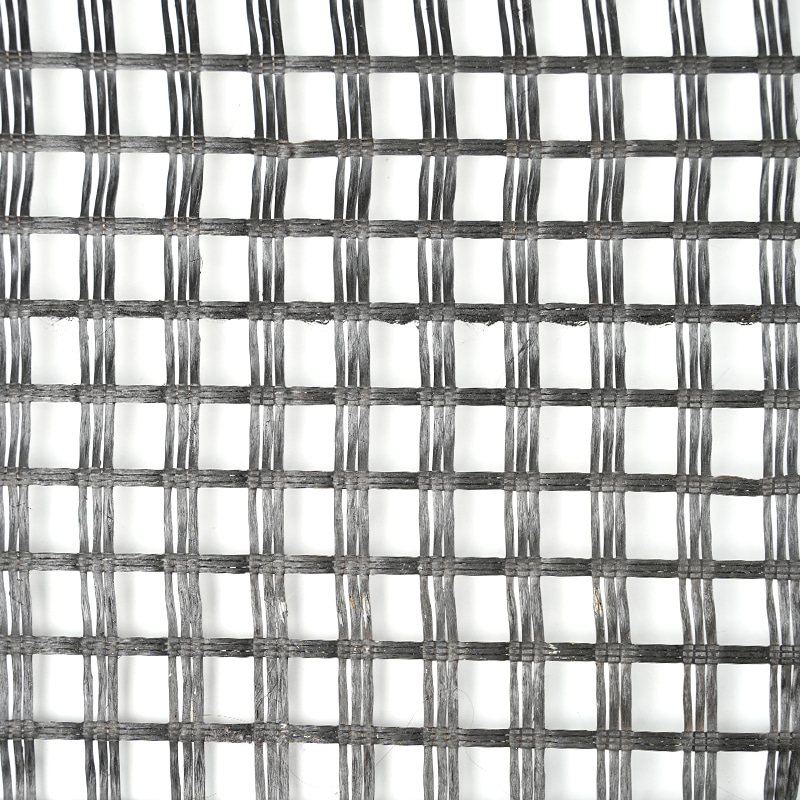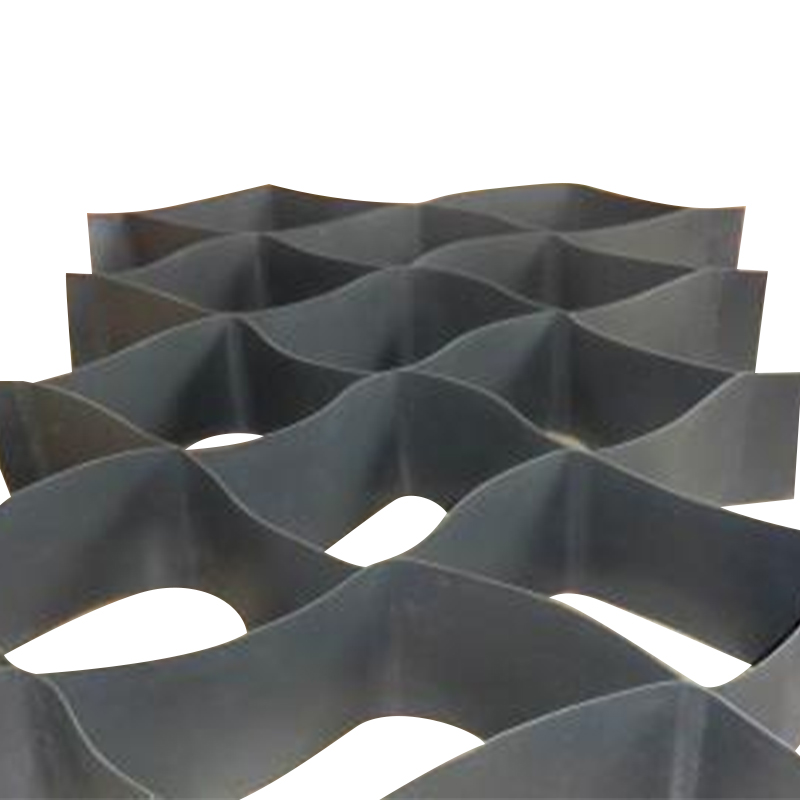

En rull med geonett gjør at linjen ser jevn og jevn ut, men strekkrapporten viser at styrken faller fra 84 kN/m ved kantene til 66 kN/m i midten, med åpningsformer skjevt over hele bredden. Det er ujevn strekk i produksjonen av geonett - en defekt som skjuler seg bak et normalt utseende nett og stille svekker alt som er bygget med det.
I mer enn to tiår med bygging og idriftsettelse av geonettlinjer, holder én praktisk regel opp: ujevn strekking er nesten aldri en eneste dramatisk feil. Det er en gradvis ubalanse mellom fire kontrollerbare variabler - termisk ensartethet over banen, spenningsfordeling og rullejustering, trekkforhold og hastighetstilpasning, og råmaterialekonsistens. Feilsøk i den rekkefølgen, mål før du endrer noe, og la strekktestrapporten - ikke lyden av linjen - fortelle deg når problemet virkelig er løst.
Trinn 1: Sjekk termisk enhetlighet over nettets bredde
Polypropylen og polyetylen reagerer direkte på temperaturen. En forskjell på 3–5 °C over banens bredde endrer hvor mye polymerkjedene orienterer seg, slik at arket trekker annerledes i kantene enn i midten. Termisk ubalanse er den hyppigste årsaken til ujevn strekkplager på både uniaksiale og biaksiale linjer.
Bekreft varmeprofilen med et kalibrert overflatepyrometer på fem punkter over nettet – begge kanter, begge kvartpunkter og midten – ikke bare HMI-avlesningen. Inspiser deretter luftfordelingen: tette filtre, blokkerte dyser eller et skadet isolasjonsteppe skaper kalde striper som er usynlige fra kontrollpanelet. Sjekk også for asymmetrisk kantvarmetap; mange linjer kjører konsekvent kaldere i den ene kanten på grunn av en slitt forsegling eller en åpen tilgangsdør.
Hvis profilen er flat og strekningen fortsatt er ujevn, gå til mekanikk. Vår guide til jevn oppvarming og ekstrudering under langsgående strekking går gjennom varmeren og ekstruderen sjekker mer detaljert.
Trinn 2: Bekreft spenningsbalanse og rullejustering
Med temperaturprofilen flat, er de neste mistenkte spenningsgradienter. En rulle som er feiljustert med så lite som 0,5 mm, et slitt lager på den ene siden, eller en klemtrykkforskjell mellom de to endene av den samme valsen skaper en målbar spenningsforskjell over banen – og strekkprosessen forsterker den.
| Sjekkpunkt | Mål | Verifikasjonsmetode |
|---|---|---|
| Slapp av spenningen per ende | Innenfor ±3 % av gjennomsnittet | Håndholdt spenningsmåler i alle ender |
| Nipptrykk, venstre vs. høyre side | Innen 5 % | Trykkmålere på begge sider av hver nyp |
| Rulleparallellisme | ≤ 0,2 mm over 1 m rullelengde | Presisjonsnivå- eller laserjusteringsverktøy |
| Klemmekjede og lagerslitasje | Ingen synlig stigningsforlengelse | Kalipermåling over 10 påfølgende kjedestigninger |
Kjør disse kontrollene på en vanlig tidsplan – minimum månedlig for kontinuerlig produksjon – og logg resultatene. Spennings- og justeringsproblemer oppstår sjelden plutselig; de akkumuleres til strekkrapporten viser et mønster.
Trinn 3: Bekreft Draw Ratio og Speed Matching
På en enakset linje er det langsgående trekkforholdet lik starthastigheten delt på matehastigheten; et forhold på 5,5:1 betyr at de raske valsene går 5,5 ganger raskere enn materullene. På en biaksial linje må den tverrgående kjedehastigheten samsvare med utgangen til lengdesnittet. Når disse hastighetene går fra hverandre, strekker arket seg enten for mye eller slapper av, noe som gir uregelmessige åpninger og inkonsekvent styrke.
Sjekk HMIs faktiske hastighetsavlesninger mot settpunkter i stedet for å stole på settpunktverdiene. Drive-kodere driver, og en hastighetsforskjell på 1–2 % mellom tilstøtende strekkstasjoner endrer det effektive forholdet mer enn de fleste operatører forventer. For biaksiale linjer fortjener samspillet mellom langsgående og tverrgående strekking sin egen sjekk - vår analyse av ensartethet og nøyaktighet i lengde- og tverrgående strekk dekker de vanlige feilmodusene.
| Parameter | Toleranse | Handlingsterskel |
|---|---|---|
| Tegn forholdsavvik fra settpunkt | Innen 1 % | Kalibrer stasjonskoderen på nytt |
| Hastighetsforskjell mellom tilstøtende stasjoner | Innen 2 % | Inspiser girkasse, kobling og drivkjede |
| Tverrgående vs. longitudinell utgangsmismatch | Innen 1,5 % | Beregn innstillingspunktet for kjedehastighet på nytt |
Diagrammet viser en typisk korreksjon: strekkverdier spredt mellom 65 og 78 kN/m over bredden strammet til 82–84 kN/m etter at hastighetsmisforholdet ble fikset.
På eldre eller renoverte linjer kan den mekaniske toleransen til strekkstasjoner være for løs uansett hvor godt du tuner dem. En linje bygget for prosessen, for eksempel produksjonslinjen for enakset strekkgeonett, matcher driv- og strekkseksjoner fra design og fremover.
 Uniaxial strekk geonett produksjonslinje med matchede strekkseksjoner Denne produksjonslinjen integrerer driv- og strekkstasjoner fra design og fremover, og bidrar til å redusere ujevnheter på eldre eller renoverte linjer. Det er relevant når mekanisk toleranse begrenser arkkvaliteten. Se produkt →
Trinn 4: Utelukk råmateriale og fôrvariasjoner
Båren forsterker det ekstruderen leverer. Hvis smelteflytindeksen varierer mellom harpikspartier, om sliping utgjør en stor andel av tilførselen, eller hvis fuktighet ikke fjernes konsekvent, endres arkets lokale tykkelse og smeltestyrke – og strekking gjør disse små variasjonene til synlige ujevnheter.
- Hold slipeforholdet stabilt og skjermet; 20–30 % er et vanlig driftstak.
- Tørr hygroskopisk materiale konsekvent; Fuktighetsspiker endrer trekkadferd uforutsigbart.
- Test innkommende harpiks-MFI per batch og separate partier når MFI-spredningen overstiger spesifikasjonen din.
- Se ekstruderens skruehastighet og smeltetemperatur; pulserende utgang skaper periodiske tykkelsesbånd som strekking forstørrer.
Råvareproblemer maskerer seg ofte som maskinproblemer fordi de vises i de samme symptomene. Derfor hører materialkontroller inn i rekkefølgen før du begynner å bytte ruller eller endre hastighet.
En felttestet feilsøkingssekvens
På tvers av installasjoner fordeler ujevn strekking rotårsaker omtrent som vist nedenfor. Bruk den til å prioritere undersøkelsen din, ikke til å hoppe over målinger.
- Termisk jevnhet – 45 %
- Spenning og justering — 25 %
- Trekkforhold og hastigheter — 20 %
- Råvarefôr – 10 %
Kjør deretter sekvensen i denne rekkefølgen, og endre én variabel om gangen:
- Registrer faktiske hastigheter, trekkforhold og temperaturer fra HMI; sammenligne med siste kjente og gode prosessoppsett.
- Mål banetemperaturen ved fem posisjoner over bredden ved strekkinngangen; undersøk enhver gradient over 3°C.
- Kontroller nipptrykk og rullenivellering ved forstrekk- og strekkrullene.
- Mål individuell endespenning ved spolen eller slapp av stativet; flagge enhver ende mer enn 5 % over naboene.
- Ta en prøve i full bredde og test strekkstyrke, forlengelse og åpningsdimensjoner i fem posisjoner.
- Endre bare én variabel - aldri temperatur og forhold sammen - og test deretter på nytt før neste justering.
- Sammenlign resultatene med de ti foregående kastene for å oppdage gradvis drift i stedet for å handle på en dårlig prøve.
Bekreft feilrettingen med reelle strekkdata
Ujevn strekking fikses kun når rapporten sier det. En praktisk akseptregel for geonett er strekkstyrkevariasjon innenfor ±10 % av gjennomsnittet over fem testposisjoner over hele bredden, med forlengelse ved brudd innenfor samme bånd. Høyytelses armeringsspesifikasjoner holder ofte ±5 %.
| Parameter | Akseptgrense | Testoppsett |
|---|---|---|
| Strekkstyrkevariasjon over bredden | Innenfor ±10 % av gjennomsnittet | 5 posisjoner: kanter, kvartpunkter, senter |
| Forlengelse ved bruddvariasjon | Innenfor ±10 % av gjennomsnittet | Samme 5 posisjoner |
| Blenderdiagonalt avvik | Innenfor 3 % av målet | 10 åpninger samplet over rullen |
| Variasjon i tykkelse | Innen 5 % of average | Mikrometer ved 5 posisjoner |
Det gjør strekktesteren til et produksjonsverktøy, ikke en lab-ettertanke. En dedikert maskin med geotekstilstyrke med registrerte flerpunktsresultater gir deg dataene for å bekrefte reparasjoner, sammenligne skift og dokumentere batchkvalitet for kunder.
 Geotekstilstyrkemaskin med flerpunktsopptak og datakontroll Denne strekktesteren registrerer flerpunktsresultater og dynamiske kurver, noe som gjør den til et praktisk produksjonsverktøy for å verifisere reparasjoner og dokumentere batchkvalitet. Dens høypresisjonssensor støtter konsekvent måling. Se produkt →
Spor også åpningsgeometri: mål diagonallengdene til en prøve av åpninger over rullen. Hvis diagonalene avviker mer enn noen få prosent fra målet, forblir strekkingen ujevn selv om styrketallene passerer.
Forebygging: Linjedesign og vedlikeholdsvaner
Forebygging slår feilsøking. Linjer med flersoners PID-temperaturkontroll, uavhengig niptrykkjustering på hver valseende, presisjonsslipte valser og synkroniserte drivverk utvikler sjelden ujevn strekking i utgangspunktet. Disse funksjonene er forskjellen mellom en linje som trenger konstant barnevakt og en som holder profilen rull etter rull.
Vedlikeholdsvaner er like viktige: månedlige justeringer, kalibrerte temperatursensorer minst to ganger i året, og umiddelbar oppmerksomhet på lagerstøy eller nipmålerdrift. Rullene, kjedene og klipsene som bærer banen gjennom strekksonen er det mekaniske hjertet av linjen.
Når strekkseksjoner er konstruert som et integrert system, blir problemer som ujevn strekking utformet før den første rullen produseres. Den toveis produksjonslinjen for geonett fra Jiangsu Saide Machinery er et eksempel - oppvarming, strekking og drivseksjoner matches under design i stedet for å lappes sammen på produksjonsgulvet.
 Toveis produksjonslinje for geonett med integrert oppvarming og strekk Denne linjen matcher varme-, strekk- og drivseksjoner som et integrert system, noe som reduserer ujevn strekkproblemer før produksjon. Designet inkluderer en tverrgående strekkovn og spesialarmaturer. Se produkt →
Ofte stilte spørsmål
Hva er det første du må sjekke når geonettstrekkingen blir ujevn?
Mål temperaturprofilen over nettet ved strekkinngangen i stedet for å stole på varmeapparatets settpunkter. Temperaturgradienter over 3–5 °C over hele bredden er den vanligste årsaken og bør elimineres før du berører trekkforhold eller -hastigheter.
Hvor mye strekkfasthetsvariasjon over bredden er akseptabelt?
For de fleste geonettspesifikasjoner er ±10 % av gjennomsnittlig strekkfasthet over fem testposisjoner en praktisk grense. Høyytelsesarmeringsprosjekter krever ofte ±5 %.
Bør jeg justere temperaturen eller trekkeforholdet først?
Temperatur først. Polymertrekkoppførsel er svært temperaturfølsom, så en kald strek på 3°C endrer lokal strekking mer enn en liten forholdsjustering. Å endre forholdet mens en termisk ubalanse eksisterer, maskerer vanligvis den virkelige årsaken.
Hvorfor er kantene på geonettet mitt alltid tynnere enn midten?
Kantfortynning peker vanligvis på raskere avkjøling eller høyere lokal spenning i kantene under langsgående strekking, noen ganger kombinert med et trekkforhold som er for aggressivt for den faktiske kanttemperaturen. Sjekk kantvarmereffekt, kantkjøleluft og kantniptrykk.
Kan ujevn strekking påvirke langsiktig geonettytelse i felt?
Ja. Understrakte soner beholder lavere molekylær orientering og svakere krypemotstand under vedvarende belastninger; overstrakte soner blir sprø og skades lett under håndtering. Uregelmessig åpningsgeometri gjør også jordlåsing og overlappende skjøting mindre forutsigbar.
Bunnlinjen: Mål, juster, verifiser
Ujevn strekking i geonettproduksjon er løselig når du erstatter gjetninger med mål. Termisk profil, spenningsbalanse, trekkforhold og hastighetstilpasning, og råvarekonsistens dekker nesten alle tilfeller du møter. Bygg en verifiseringsrutine, hold journaler og tren operatører til å lese strekkrapporten like nøye som de leser linjedisplayet.