
En produksjonsleder kontaktet nylig ingeniørteamet vårt med et problem: to ukers produksjon av geonett hadde bestått visuell inspeksjon, men laboratorietester drev 15-20 % under den sertifiserte spesifikasjonen. Ingenting i oppskriften hadde endret seg, bortsett fra én parameter – ekstruderens fattemperatur var senket med 8°C for å redusere energikostnadene. Den lille justeringen var nok til å omforme polymerens indre struktur og senke den endelige strekkstyrken til hver rull produsert i den perioden.
Det korte svaret på hvordan ekstruderingstemperaturen påvirker geonettets strekkstyrke er dette: ekstruderingstemperaturen kontrollerer molekylær orientering, krystallinitet og termisk nedbrytning under prosessering, så det setter taket for styrken som etterfølgende strekking og avkjøling kan låse seg inn i materialet. Denne artikkelen forklarer hvorfor denne effekten oppstår, hvilke temperaturområder som er praktiske for vanlige harpikser, og hva produksjonsteam bør overvåke for å holde strekkstyrken forutsigbar.
Hvorfor ekstruderingstemperatur fortjener oppmerksomhet i geonettproduksjon
Geogrids strekkstyrke skapes ikke på strekkstadiet alene; det er i stor grad forhåndsbestemt av kvaliteten på det ekstruderte arket. Under ekstrudering mottar polymersmelten termisk energi som bestemmer hvor fullstendig harpiksen smelter, hvor jevnt den strømmer gjennom dysen, og hvordan materialet reagerer på trekkeoperasjonen som følger.
Konklusjonen kommer først: hvis ekstruderingstemperaturen er feil, gjenoppretter ingen mengde strekking den tapte styrken. Når smelten er for kald, når ikke polymeren en fullstendig homogen flyttilstand, og etterlater usmeltede krystallinske rester som fungerer som svake punkter. Når smelten er for varm, begynner termisk nedbrytning å bryte lange molekylkjeder. Begge effektene reduserer materialets orienteringspotensial og viser seg i strekktesten som lavere topplast og høyere bruddforlengelse.
Temperaturstabilitet betyr like mye som den innstilte verdien. En godt utformet produksjonslinje for enakset strekkgeonett overvåker smeltetemperaturen i flere soner langs tønnen og dysen, fordi en jevn termisk profil er forutsetningen for konsistent ribbegeometri og overgangseffektivitet.
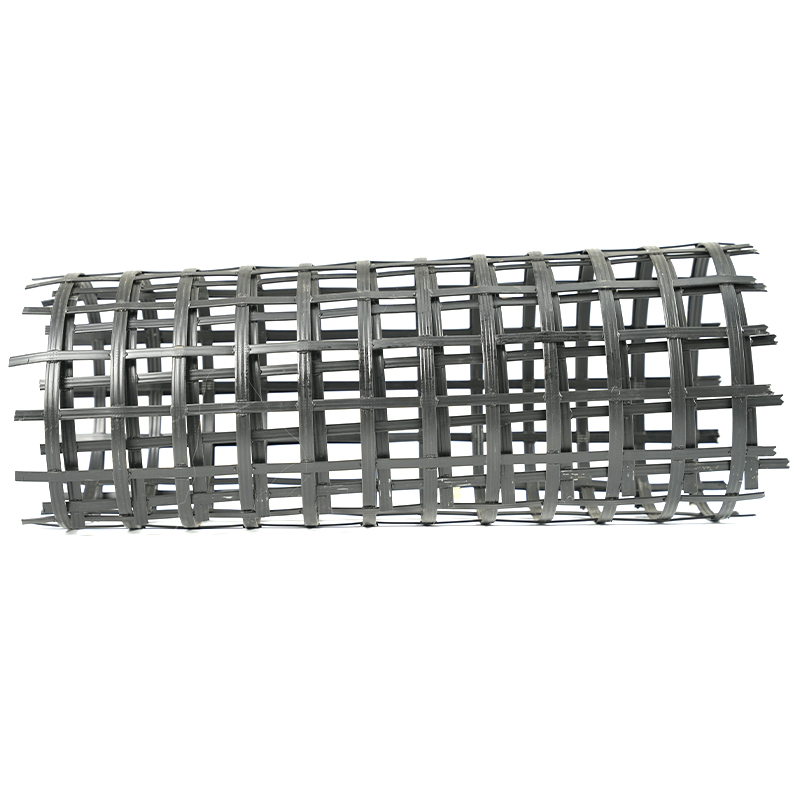
 Uniaxial strekk geonett produksjonslinje med smeltetemperaturovervåking Denne produksjonslinjen er fremhevet for innkjøpsteam som er fokusert på termisk profilkontroll. Dens multi-sone temperaturovervåking sikrer konsistent ribbegeometri og overgangseffektivitet, og adresserer direkte bekymringene om temperaturstabilitet som ble reist i den nærliggende diskusjonen. Se produkt →
Hvordan temperaturen endrer polymerens oppførsel før tøying
Polypropylen (PP) og polyetylen med høy tetthet (HDPE) er de vanligste harpiksene i ekstruderte geonett. Begge er semi-krystallinske, og deres respons på ekstruderingstemperatur forklarer det meste av styrkevariasjonen man ser i ferdige produkter.
Krystallinitet og molekylær orientering
Når det smeltede arket forlater dysen, begynner polymerkjeder å organisere seg i krystallinske domener. Størrelsen og fordelingen av disse domenene avhenger av hvor mye varme som er igjen i materialet. Hvis ekstruderingstemperaturen er for lav, overlever ufullstendig smeltede områder og blir spenningskonsentrasjonspunkter under strekking. Hvis den er for høy, forblir kjedene avslappet for lenge og motstår justeringen som et geonett med høy strekk trenger. Orienteringstapet viser seg direkte som lavere strekkfasthet i både langsgående og tverrgående retning.
Smeltestrøm og dysetrykk
Smelteviskositeten faller når temperaturen stiger. Høyere smeltetemperatur senker dysetrykket og produserer et mer flytende ark som er lettere å trekke - opp til et punkt. Utover dette punktet mister arket dimensjonsstabilitet, synker og utvikler tykkelsesvariasjoner. Lavere temperatur øker viskositeten og dysetrykket, noe som kan skape flytemerker, kantbølger og lokaliserte spenningskonsentrasjoner. Siden den endelige styrken til et trukket geonett bæres av orienterte molekylære kjeder i ribbene, blir enhver diskontinuitet i det ekstruderte arket et svakt punkt under belastning. Det er derfor temperaturkontroll er nært knyttet til jevn oppvarming og ekstrudering under den langsgående strekkprosessen .
Anbefalte ekstruderingstemperaturområder for vanlige harpikser
Tabellen nedenfor viser typiske tønne- og dysetemperaturvinduer for vanlige geonettharpikser. De er utgangspunkter, ikke absolutte verdier; det riktige området avhenger av harpikskvaliteten, tilsetningspakken, linjehastigheten og arktykkelsen.
| Harpiks | Fattemperatur (°C) | Dysetemperatur (°C) | Observert effekt på strekkfasthet |
|---|---|---|---|
| PP homopolymer | 200-230 | 210-225 | Beste styrke nær 215-225°C; klar nedgang under 195°C eller over 245°C |
| HDPE | 180-210 | 185-200 | Beste orientering ved 190-205°C; overoppheting senker molekylvekten |
| PET (belagt eller glassfiberforsterket geonettharpiks) | 260-290 | 270-285 | Smalt vindu; både under- og overtemperatur øker sprøheten |
PET vises i visse belagte eller glassfiberforsterkede geonettprosesser, og temperaturvinduet er merkbart smalere. Nøyaktig kontroll er enda mer kritisk der, fordi forskjellen mellom maksimal og akseptabel strekkfasthet kan være mindre enn 10°C.
Prosessvinduet: Hva skjer når temperaturen avviker
Forholdet mellom ekstruderingstemperatur og endelig geonetts strekkstyrke følger en toppkurve. Diagrammet nedenfor viser et representativt mønster for et enakset polypropylen geonett, uttrykt som en prosentandel av maksimal styrke oppnådd i testserien.
Representativ strekkstyrkerespons for et PP uniaksialt geonett over ekstruderingstemperaturer.
Under den nedre kanten av det optimale vinduet er arket undersmeltet. Dette fremstår som overflateruhet, forhøyet dysetrykk og sporadisk trekkresonans - en ustabil svingning i arktykkelsen som skaper alternerende tykke og tynne tverrgående ribber. Strekkstyrken i maskinretningen kan variere med 20 % eller mer fra rull til rull.
Over det optimale vinduet dominerer termisk nedbrytning. Kjedeklipping reduserer den gjennomsnittlige molekylvekten. Arket kan se glatt og blankt ut, men både strekkstyrke og krypemotstand avtar, koblingspunktene blir sprøere, og langsiktig designstyrke - verdien ingeniører bruker for vegger og skråninger - degraderes raskere enn kortsiktig toppstyrke.
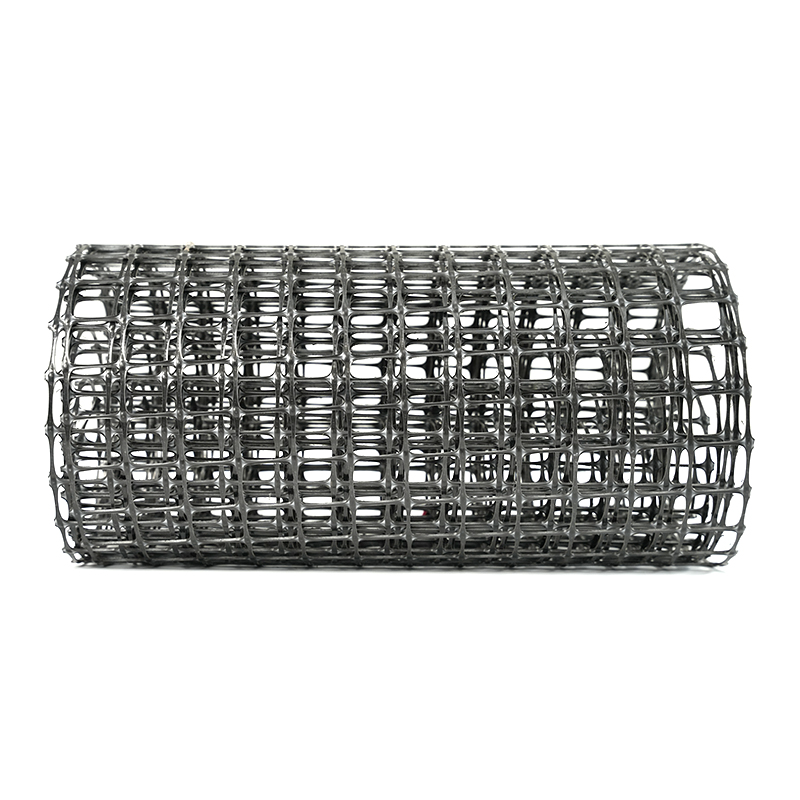
 Toveis produksjonslinje for geonett med langsgående og tverrgående strekk Dette utstyret er relevant når man sammenligner termisk påvirkning på strekkfasthet. Den inkluderer en stansepresse, multi-roll strekking og en tverrgående strekkovn med varmevekslere, som støtter diskusjonen om hvordan prosessforhold påvirker ytelsen til PP og HDPE geonett. Se produkt →
Styrkekonsekvenser på et øyeblikk
Søylediagrammet nedenfor sammenligner den typiske strekkfastheten til PP og HDPE geonett produsert fra undertemperatur, optimal og overtemperatur ekstrudering.
Relativ strekkfasthet, med optimal temperaturkjøring satt til 100 %.
To konklusjoner har betydning for daglig produksjon. For det første er undertemperaturstraffen vanligvis større enn overtemperaturstraffen for PP, noe som er grunnen til at energibesparende justeringer er risikable. For det andre mister begge polymerene styrke ved ytterpunktene, men av forskjellige grunner: den ene fra ufullstendig smelting, den andre fra molekylær nedbrytning.
| Tilstand | Strekkstyrke | Forlengelse ved brudd | Typiske produksjonsskilt |
|---|---|---|---|
| Undertemperature | Redusert 15-30 % | Ofte økt | Høyt dysetrykk, grove kanter, flytemerker |
| Optimal rekkevidde | Maksimum for harpiksen | Oppfyller spesifikasjonen | Stabilt ark, jevne åpninger, jevn linjehastighet |
| Overtemperature | Redusert 10-25 % | Redusert, sprø oppførsel | Sikler, lett misfarging, røyk ved høyt overskudd |
Fordi skiltene kan overlappe med råvarevariasjoner, er den pålitelige måten å skille årsaker på å registrere smeltetemperaturen ved dysen for hvert produksjonsparti og sammenligne den med strekktestresultatet. Dette er standard praksis i produktkvalitetskontroll på en uniaksial strekk geonett produksjonslinje , og det fanger opp temperaturdrift lenge før det blir en kundeklage.
Praktiske tiltak for produksjons- og innkjøpsteam
De vanligste årsakene til off-spec geonettets strekkstyrke i ekstruderingsanlegg er vist nedenfor. Temperaturavvik leder listen, som er gode nyheter: det er også den mest kontrollerbare faktoren.
- Temperaturavvik 38 %
- Råvarevariasjon 22 %
- Strekkforhold feil 18 %
- Kjøleinkonsistens 14 %
- Andre årsaker 8 %
For produksjonsteam har tre handlinger høyest avkastning:
- Installer smeltetemperatursensorer ved dysen og sammenlign avlesningene med fatets settpunkter.
- Oppretthold et kontrollskjema over strekkfasthet versus ekstruderingstemperatur i stedet for å justere temperaturen for energisparing.
- Re-sertifiser temperaturvinduet hver gang en ny harpiksbatch eller leverandør introduseres.
For anskaffelsesteam som vurderer en produksjonslinje for geonett, spør om temperaturkontrollpresisjon, PID-innstillinger for flere soner, varmesonefordeling på dysen og dokumenterte temperaturuniformitetstester. En linje som ikke kan holde den innstilte temperaturen innenfor et smalt bånd vil produsere inkonsekvent strekkstyrke fra rull til rull. Dette er grunnen til at vårt ensrettede geonett i plast er produsert under nøye overvåkede smeltetemperaturforhold.
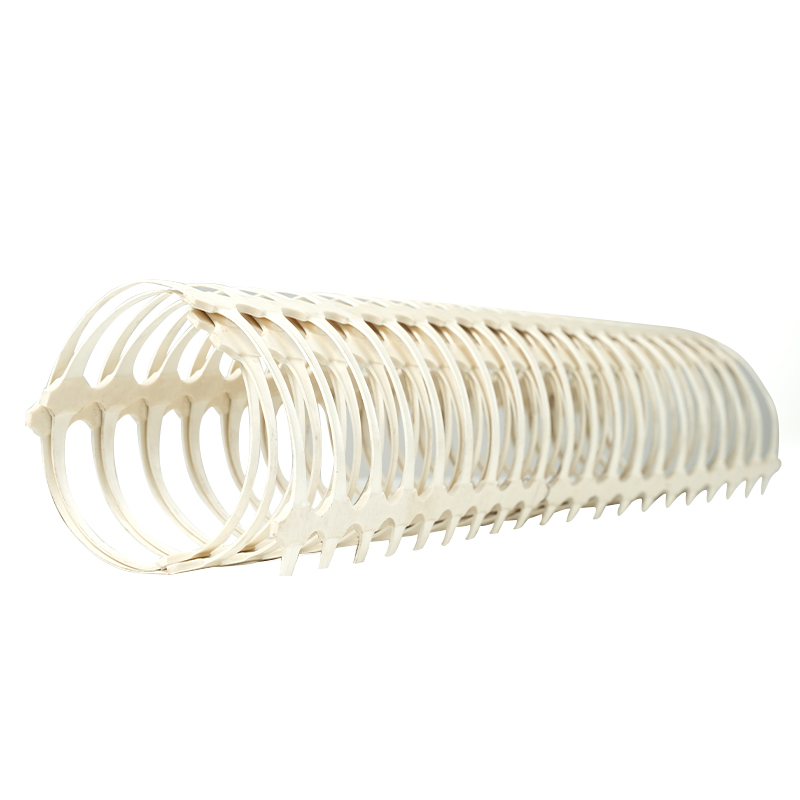
 Unidirectional stretch plast geonett med tett smeltetemperaturkontroll Dette produktet eksemplifiserer viktigheten av smal temperaturkontroll under ekstrudering, siden produksjonen bruker overvåkede smeltetemperaturer. Det er nyttig for ingeniører som vurderer geonettets konsistens og langsiktige styrke, og utfyller de praktiske rådene for ekstruderingsvinduer i nærheten. Se produkt →
Ofte stilte spørsmål om ekstruderingstemperatur og geonettstyrke
Hva er den optimale ekstruderingstemperaturen for polypropylen geonett?
For de fleste PP homopolymer geonettharpikser er det praktiske ekstruderingsvinduet 200-230°C, med den høyeste strekkfastheten som vanligvis oppnås nær 215-225°C. Bekreft området med harpiksleverandøren og juster for linjehastighet, arktykkelse og trekkforholdet til det ferdige produktet.
Kan ekstruderingstemperaturen bli for høy selv om geonettet ser normalt ut?
Ja. Termisk nedbrytning begynner før synlig misfarging vises. Den mest pålitelige måten å oppdage det på er å sammenligne strekkfasthet, bruddforlengelse og overgangseffektivitet mot en grunnlinje produsert ved en litt lavere temperatur.
Hvordan påvirker ekstruderingstemperatur forlengelse ved brudd?
Ekstrudering under temperatur etterlater materialet dårlig orientert, noe som har en tendens til å øke forlengelsen ved brudd. Ekstrudering ved overtemperatur forkorter molekylkjedene og reduserer forlengelsen, noe som gjør geonettet sprøtt. Begge forholdene flytter produktet bort fra spesifikasjonen.
Bør jeg tilbakestille temperaturen når jeg bytter harpiksleverandør?
Ja. Selv når harpikskvalitetsnavnet er det samme, kan smeltestrømindeksen og den termiske stabilisatorpakken variere. Kjør små forsøk over temperaturområdet før full produksjon for å finne det nye optimale.