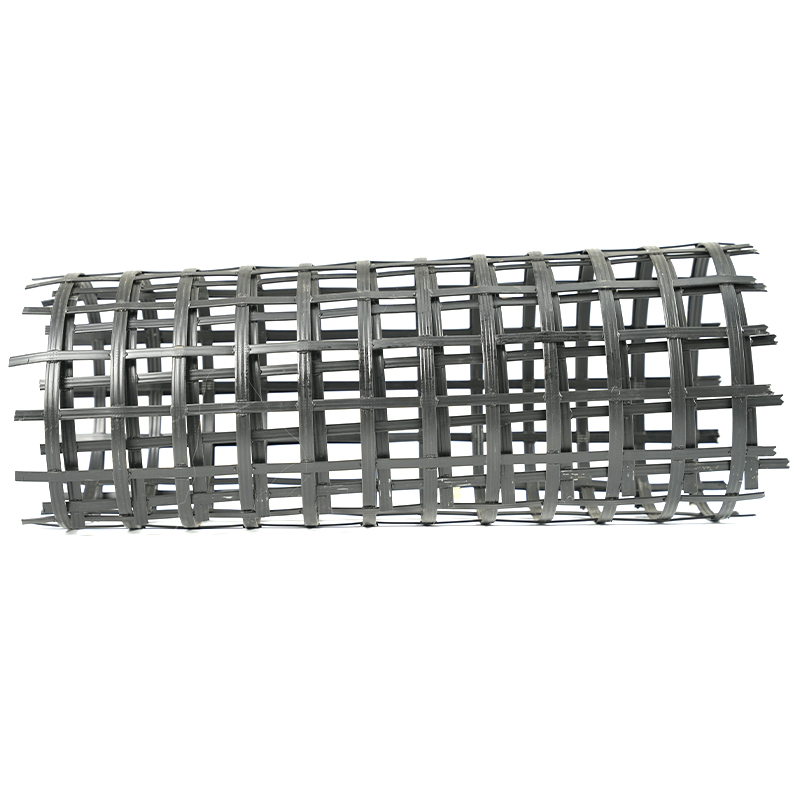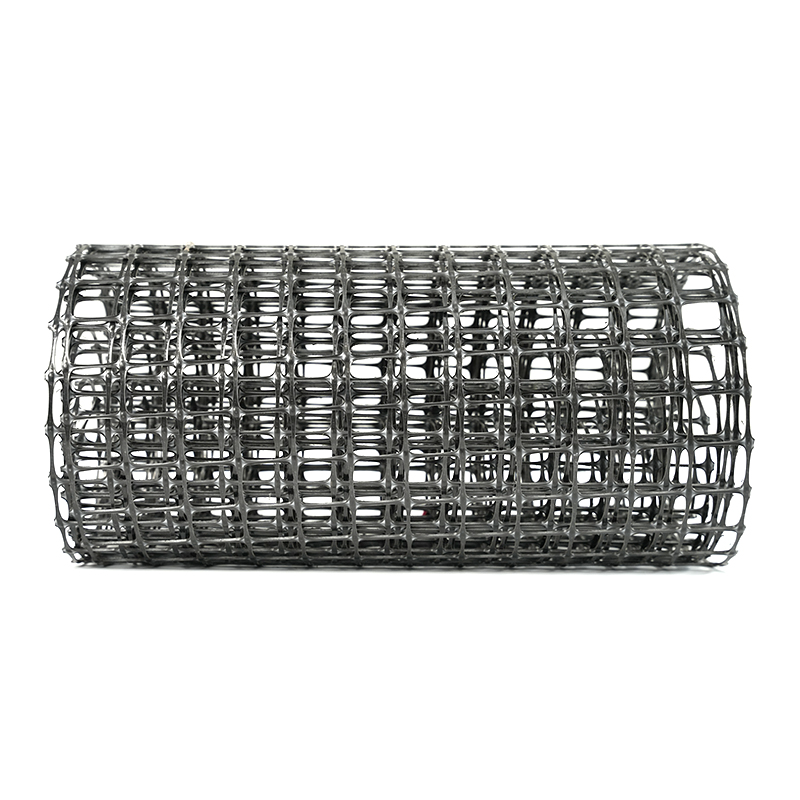

To ruller med enakset HDPE geonett kan forlate den samme ekstruderen, bære det samme stansemønsteret og fortsatt teste langt fra hverandre på strekkstyrke. Harpiksen er identisk og verktøyet er identisk, men den ene rullen oppfyller godt sin karakter og den andre ikke. Oftere enn ikke er variabelen som endret seg trekkeforholdet brukt i strekkovnene. Det korte svaret på hvordan trekkforholdet påvirker geonettets styrke og blenderåpningsstørrelse er dette: trekkforholdet er den sterkeste enkeltspaken en produsent har over begge egenskapene. Ved å heve den justerer polymermolekylene inn i ribbeina og øker strekkstyrken kraftig, til forsterkningene flater ut og rutenettet blir sprøtt. Hver ekstra prosent av strekningen forstørrer også fysisk åpningene og tynner ut ribbene som må overleve installasjon. Å sette det tallet riktig, og holde det stabilt rull etter rull, er det som skiller en pålitelig karakter fra en skuffende.
Hva Draw Ratio egentlig betyr
Trekkforhold er forholdet mellom lengden på arket som forlater en strekkenhet og lengden som kommer inn i den. På en stanset-og-trukket linje ekstruderes polymerarket flatt, hull blir stanset i et fast mønster, og arket blir deretter trukket gjennom oppvarmede ovner av rulletog som kjører med stadig høyere hastigheter. Den hastighetsforskjellen er trekningsforholdet, og det er punktet der materialets endelige karakter avgjøres.
Riktig nummer er produktspesifikk. Uniaksiale HDPE geonett, som bare strekker seg i én retning, tegnes vanligvis i området seks til ni ganger totalt. Biaksiale geonett av polypropylen strekker seg i to retninger, maskinretning først og deretter tverrgående, og kjører vanligvis med lavere forhold på omtrent fire til seks ganger per retning. Moderne linjer bruker sjelden strekningen i et enkelt trinn; totalen er delt over flere stadier, og et siste varmesettingstrinn lar den orienterte strukturen slappe av til en stabil form. Hvis du vil se hvor ovnene og rulletogene sitter i den bredere rekkefølgen, kan du se geonett produksjonslinje prosessflyt side går gjennom hele kjeden.
Hvordan trekkforhold bygger strekkstyrke
Stretching endrer polymeren på en måte som ingenting annet i prosessen kan. Før tegning er kjedene i arket kveilet og tilfeldig arrangert, slik at en ribbe under belastning svikter gjennom molekylær slip. Når arket tegnes, folder disse kjedene seg ut og justeres langs ribbeaksen, og strekkbelastningen bæres deretter av orienterte kjeder i stedet. Styrken stiger raskt.
Gevinstene forblir ikke lineære. Kurven stiger bratt gjennom det tidlige og midtre trekkområdet, og flater deretter ut etter hvert som oppnåelig orientering mettes, mens forlengelsen ved brudd fortsetter å falle hele veien. Den kombinasjonen er akkurat det jordforsterkning ønsker, for høy styrke med lav flyteforlengelse gir en stiv, forutsigbar ribbe. Men å skyve forbi det utformede vinduet etterlater for lite gjenværende duktilitet, og ribber sprekker under installasjonsbelastning i stedet for å strekke seg. Varmeinnstilling betyr like mye som selve trekkingen: en riktig glødet orientert struktur holder sin styrke under vedvarende belastning langt bedre, mens et overtrukket ark med restspenning kan se sterkt ut på en kortsiktig test og fortsatt være den dårligere langsiktige innsatsen.
Å treffe den kurven konsekvent, trinn etter trinn, er akkurat det en produksjonslinje for enakset strekkgeonett er bygget for.
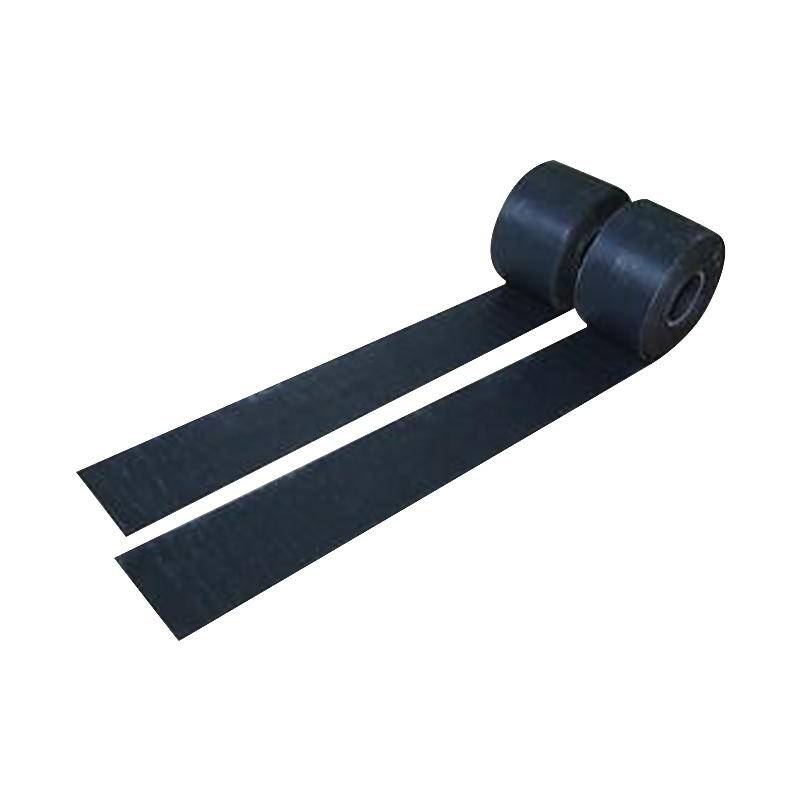
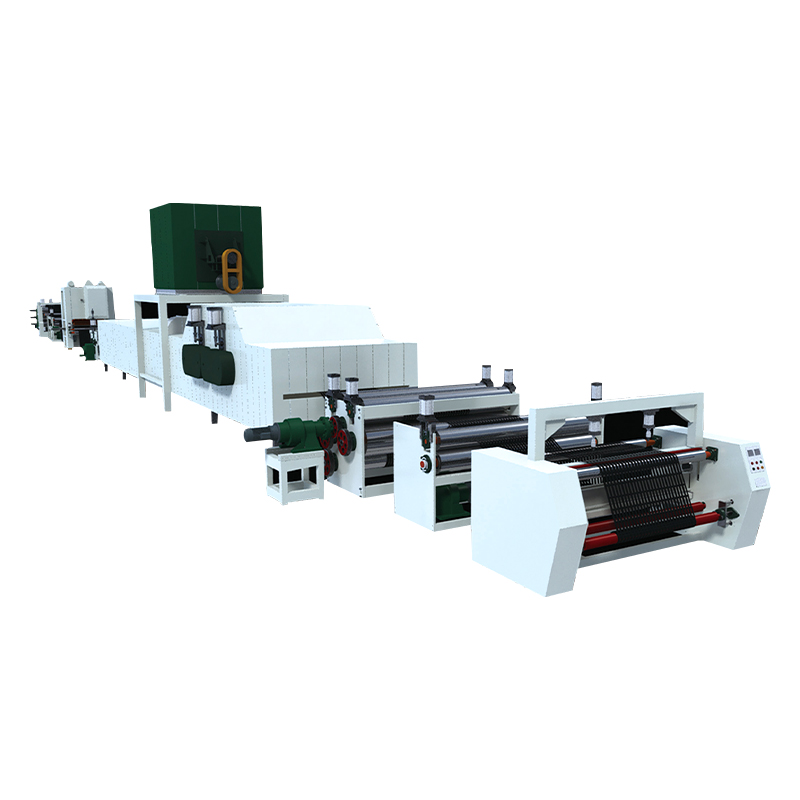 Uniaxial strekk geonett produksjonslinje Denne linjen strekker ut stanset HDPE-ark i én retning for å nå den endelige åpningsgeometrien og ribbedimensjonene. Det passer produsenter som trenger konsistente trekkforhold trinn etter trinn for å holde ferdige geonettåpninger innenfor toleranse. Se produkt →
Hvordan tegneforhold angir blenderåpning og ribbebredde
Blenderstørrelse er ikke et fritt stylingsvalg. På et strukket rutenett er den ferdige åpningen aritmetikken til stansemønsteret multiplisert med trekkforholdet. Strekk arket langs maskinretningen og hver åpning forlenges til sin endelige spalteform mens arket smalner over bredden, slik at ribbene mellom åpningene tynnes ned samtidig. Endre trekkforholdet og du endrer levert geometri, selv med identisk verktøy.
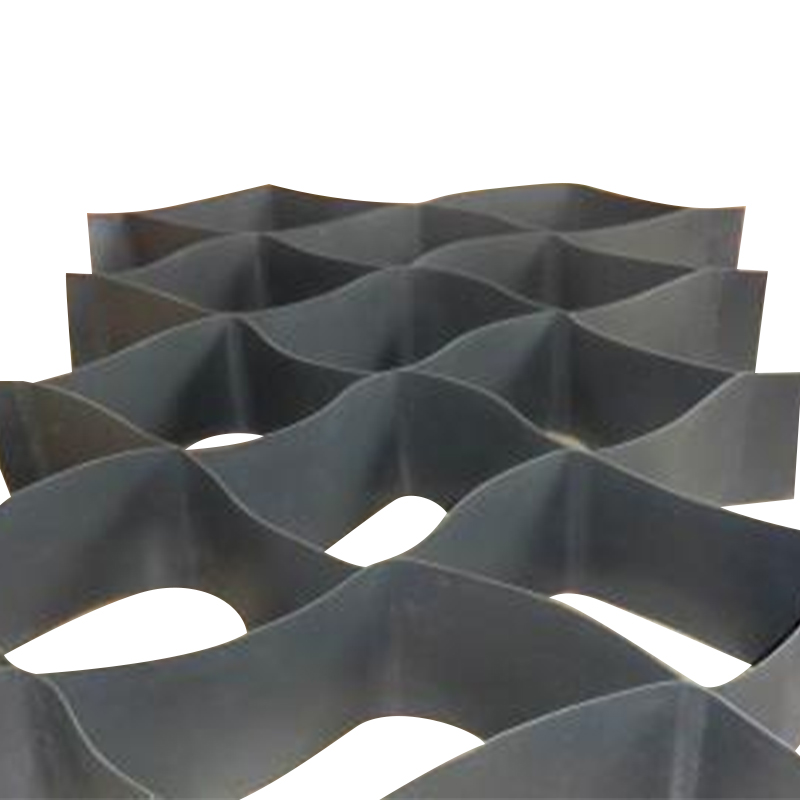
Den geometrien har reell ingeniørvekt. Studier av jord-geognett-interaksjon viser konsekvent at interlock avhenger av hvor godt åpningsstørrelsen matcher de omkringliggende partiklene; forskning på forsterkning av jernbaneballast viser for eksempel en åpning på omtrent 1,4 ganger den nominelle aggregatstørrelsen. Åpninger som er for små hindrer riktig sammenlåsing og gir spredte, upålitelige testresultater, mens åpninger som er for store etterlater færre ribber i kontakt med fyllingen og presser mer last inn på kryssene. Ribbebredde betyr noe i seg selv, fordi bredere ribber hjelper et gitter til å overleve skarpt tilslag og maskintrafikk under installasjonen. Trekkforholdet, kort sagt, avgjør om den ferdige geometrien, den typen du kan inspisere på et produkt som vårt ensrettede strekkplastgeonett, låser seg i fyllingen eller bare flyter i den.
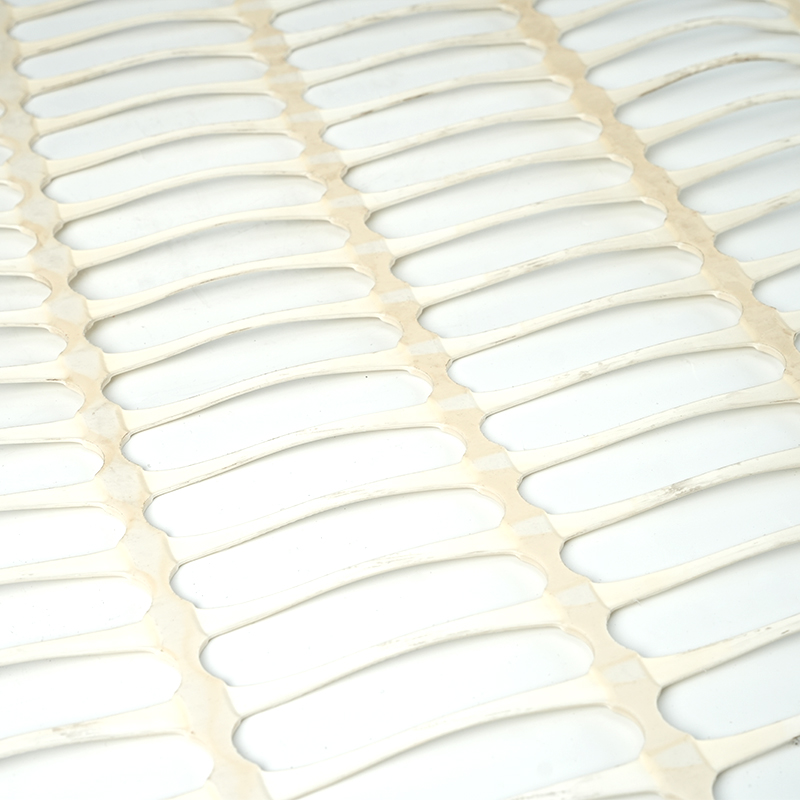 Unidirectional stretch plast geonett Et ferdig enakset geonett hvis åpningsstørrelse, ribbebredde og overgangskvalitet bestemmer sammenlåsing med omgivende fylling. Kontroll av den leverte geometrien mot toleranse viser om trekk-forhold-prosessen oppnådde pålitelig jordforsterkningsytelse. Se produkt →
Bor i arbeidsvinduet
Mellom undertegning og overtegning sitter et kontrollert vindu hvor styrke, forlengelse, blenderåpningstoleranse og krysskvalitet lander innenfor spesifikasjonen samtidig. Tabellen nedenfor oppsummerer hvordan det samme stansede arket oppfører seg ved de to ytterpunktene og innenfor vinduet.
| Aspekt | Uavgjort forhold too low | Kontrollert arbeidsvindu | Uavgjort forhold too high |
|---|---|---|---|
| Strekkstyrke | Underorienterte ribber; styrken ligger godt under karakterpotensialet | Karakterstyrke oppnådd med konsistente testresultater | Maksimal styrke mulig, men sprø, med bredere rull-til-rull-spredning |
| Forlengelse | Høy gjenværende forlengelse; ribbeina fortsetter å deformeres under belastning | Lav flyteforlengelse med nok gjenværende duktilitet for installasjon | Svært lav forlengelse; ribbeina sprekker i stedet for å strekke seg |
| Blenderstørrelse | Åpninger forblir små; dårlig sammenlåsing med grovt tilslag | Åpninger tilpasset målfyllingen eller ballastgraderingen | Ribbene smalner av og åpningene går ut av toleranse |
| Noder og knutepunkter | Noder forblir tykke og underorienterte | Noder satt rent og bærer overgangsstyrke | Nodeforvrengning og splitting ved rib-node-overgangen |
| Langsiktig oppførsel | Mer kryp under vedvarende belastning | Orientering og varmeinnstilling balansert for krypkontroll | Gjenværende stress låst inne; høyere langsiktig risiko |
Hva tegneforholdet ikke kontrollerer
Det ville vært praktisk hvis uavgjort-forhold var hele historien, men det deler resultatet med tre andre avgjørelser. Harpikskvalitet bestemmer hvor mye orientering materialet kan akseptere og hvordan det oppfører seg under vedvarende belastning. Blenderåpning og ribbegeometri bestemmer hvordan rutenettet griper inn i jorda. Node- og knutepunktkvalitet avgjør om ribbene fungerer sammen eller hver for seg. En grov måte å forestille seg balansen er vist nedenfor.
Hvor Draw Ratio Control skjer på produksjonslinjen
Fordi trekkforholdet kun eksisterer som et forhold mellom rullehastigheter og arktemperatur, er det også der produksjonskvaliteten vinnes eller tapes. Tre kontrollpunkter avgjør om målet blir en stabil produktkarakteristikk:
- Ensartet ovnstemperatur. Et ark som varmer opp ujevnt halser ujevnt, slik at åpningsstørrelse og ribbetykkelse varierer over bredden selv når linjehastigheten er perfekt synkronisert.
- Synkronisering av rullehastighet. Trekkforholdet er bare like stabilt som hastighetsforholdet mellom påfølgende rulletog; enhver avdrift viser seg direkte i styrke og geometri.
- Varmeinnstilling etter siste trinn. Dette stabiliserer den orienterte strukturen slik at styrken målt i laboratoriet er den styrken kunden faktisk beholder.
For kjøpere er den praktiske konsekvensen at testing av ferdigvarer avslører trekkforholdskvalitet før noe annet gjør det: åpningsdimensjoner mot oppgitt toleranse, ribbebreddekonsistens, strekkfasthet og forlengelse testet i henhold til ISO 10319 eller ASTM D6637, og overgangseffektivitet. Linjer som strekker seg i to retninger har en dobbel synkroniseringsbelastning, som er den avgjørende utfordringen for en toveis produksjonslinje for geonett.
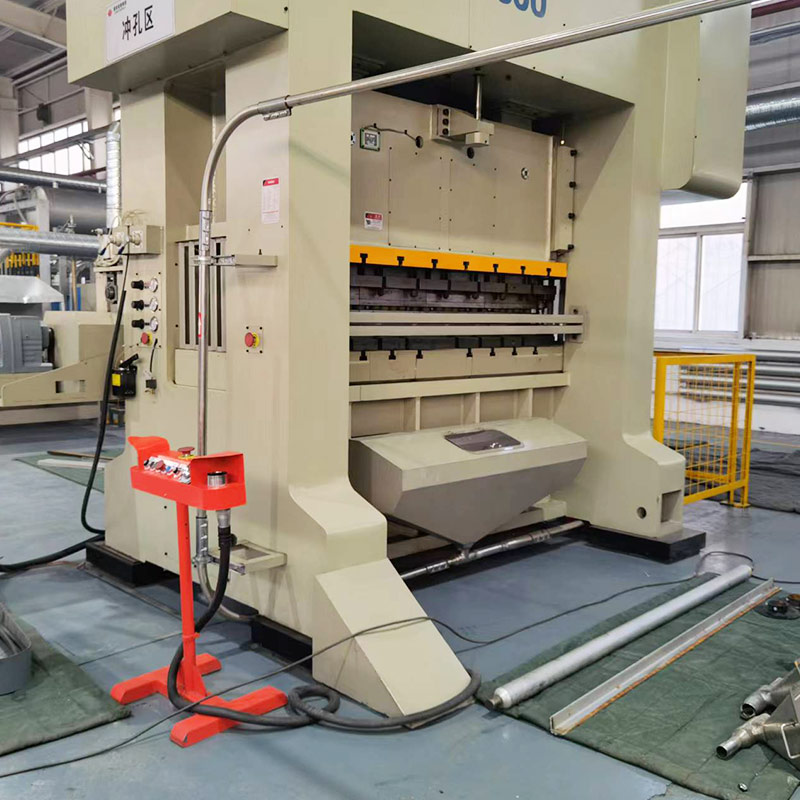 Toveis produksjonslinje for geonett Denne linjen strekker stanset ark i både langsgående og tverrgående retning, og bærer en dobbel synkroniseringsbelastning. Det er relevant når ferdigvaretesting skal bekrefte styrke, forlengelse og blenderkonsistens i to retninger. Se produkt →
Ofte stilte spørsmål
Betyr et høyere trekkforhold alltid et sterkere geonett?
Nei. Styrken stiger bratt først og flater deretter ut, mens forlengelsen fortsetter å falle. Utover det utformede vinduet kjøper du marginal styrke på bekostning av sprø ribber, forvrengte noder og bredere rull-til-rull-spredning.
Hvordan vises trekkforholdet i et produktdataark?
Indirekte men tydelig. Ribbebredde, åpningsdimensjoner med toleranser, strekkstyrke, forlengelse ved maksimal belastning og overgangsstyrke beveger seg med trekkforholdet, så det er linjene du bør lese først når du sammenligner karakterer.
Kan blenderåpningen justeres uten nytt stanseverktøy?
Bare innenfor grenser. Å heve eller senke trekkforholdet endrer de ferdige åpningene, men en stor endring tynner ut ribbene og skyver alle dimensjoner ut av toleransen, så meningsfulle blenderåpningsforandringer krever normalt også et revidert stansemønster.
Hvilke tester bør jeg insistere på ved aksept?
Breddestrekktesting i henhold til ISO 10319 eller enkeltribbetesting til ASTM D6637, pluss blenderåpningsmåling mot oppgitt toleranse. Konsekvente resultater på tvers av flere kast betyr mer enn ett imponerende tall.
Draw ratio er der polymervitenskap, maskinkontroll og produktgeometri møtes i et enkelt tall. Holdt i arbeidsvinduet, leverer den kombinasjonsarmeringsprosjektene som faktisk trenger: høy strekkfasthet, lav flyteforlengelse, åpninger tilpasset fyllingen, og ribber som overlever installasjon. Hvis du veier opp produksjonslinjer eller ferdige geonett og ønsker å diskutere hvordan en linje holder trekkforholdet stabilt, vil utstyret og produktutvalget på vår hjemmeside er et praktisk sted å begynne.