
Når du sammenligner tekniske spesifikasjoner for produksjonsutstyr for geonett, er automatiseringsnivået ofte oppført som én linje nederst i dataarket. Likevel avgjør det i praksis mer enn noen enkelt mekanisk parameter hvor konsekvent anlegget ditt vil kjøre, hvor raskt du kan reagere på materialvariasjoner, og hva din sanne driftskostnad per tonn vil være over fem år.
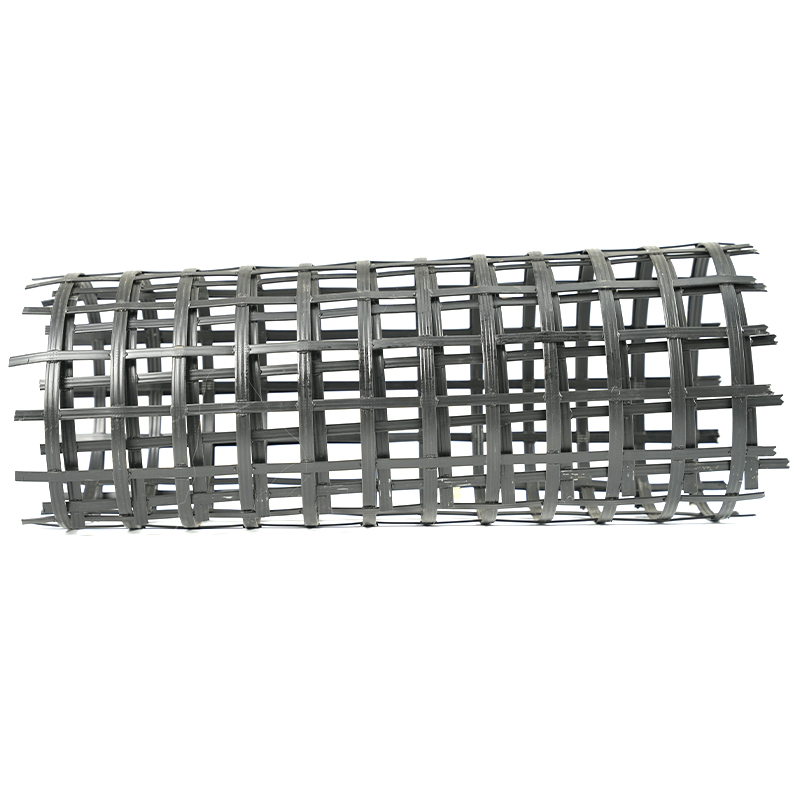
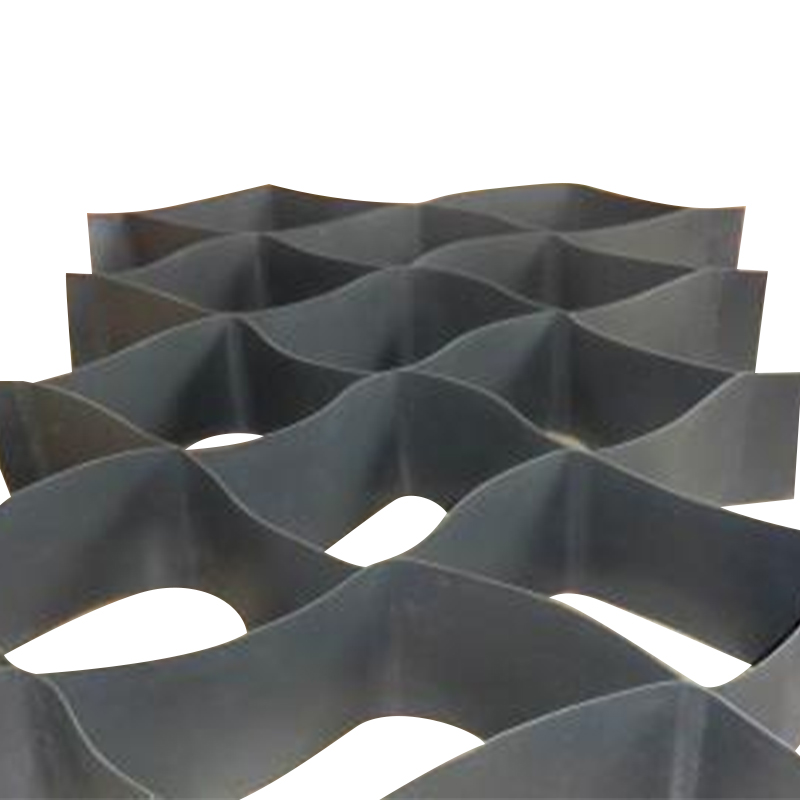
Automatiseringsnivået i moderne geonettproduksjonsutstyr kan brytes ned i fire hoglingsdyktige lag: kontrollkjerne- og drivarkitektur, prosessstabilitet og lukket sløyferegulering, dataintegrasjon for kvalitetssporbarhet og operatørgrensesnitt for daglig effektivitet. Hvert lag påvirker direkte utskriftskvaliteten til produkter som f.eks  Toveis produksjonslinje for geonett med PLS og servodriftskontroll Denne linjen integrerer en PLS-basert kontrollkjerne og servodrev for presis hastighet og posisjonskontroll av mating, oppvarming, strekking, kjøling og vikling, og danner automatiseringsgrunnlaget for flerlags prosessstabilitet. Se produkt → and
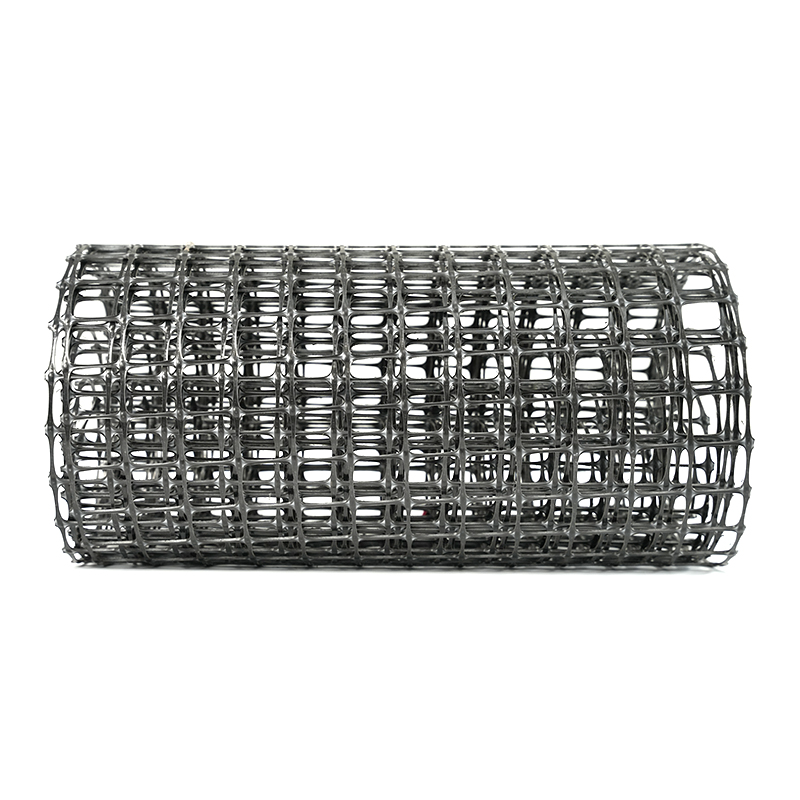
 Uniaxial strekk geonett produksjonslinje med automatisert kontroll I likhet med den toveis motparten, bruker denne linjen PLS- og servodrivarkitektur for å styre sekvensielle strekkoperasjoner, og sikrer nøyaktig hastighet og spenningskontroll for høykvalitets enakset geonettutgang. Se produkt → .
1. Styrkjerne- og drivarkitektur – Grunnlaget for automatisering
Den sentrale kontrolleren styrer hver sekvensiell handling på linjen: mating, oppvarming, strekking, avkjøling og vikling. I moderne geonettutstyr er PLS-basert styring med servodrift industriens grunnlinje. En programmerbar logisk kontroller (PLC) behandler sensortilbakemelding og gir kommandoer til servomotorer som driver rullene, klemmene og traverseringsmekanismene med presis hastighets- og posisjonskontroll.
Påliteligheten til PLS-plattformen har betydning for reservedelstilgjengelighet og langsiktig støtte. Merker med industristandard sikrer at hvis en modul svikter, kan du kjøpe en erstatning uten å rekonstruere hele kontrollskapet. Servodrev, i motsetning til frekvensomformere med induksjonsmotorer, gir bedre dreiemomentkontroll ved lave hastigheter og raskere respons på lastendringer, noe som er kritisk under strekkfasen der selv et 1 % hastighetsavvik kan endre produktforlengelsen.
Hva du skal se etter i stasjonsmaskinvare
En linje utstyrt med servodrev som opererer på et digitalt kommunikasjonsnettverk som EtherCAT eller Profinet vil oppnå syklustider under 1 ms mellom sensoravlesning og aktuatorkommando. Dette responsnivået oversetter direkte til jevn åpningsbredde og tykkelse over hele arket.
2. Prosessstabilitet og lukket sløyferegulering
Automatiseringsnivå handler ikke om hvor mange skjermer et panel har, men om hvor mange prosessvariabler som automatisk vedlikeholdes uten operatørintervensjon. Ved strekking av geonett er nøkkelvariablene temperatur over varmesonen, strekkforhold og strekkhastighet.
Kontroll med lukket sløyfe betyr at hver sone i infrarød- eller varmluftvarmeren har sitt eget termoelement som går tilbake til en PID-kontroller inne i PLS-en. Hvis materialmatehastigheten endres eller omgivelsestemperaturen synker, justerer kontrolleren varmeeffekten i sanntid for å holde polymeren innenfor dets optimale formingsvindu - typisk ±2 °C for polypropylen og ±3 °C for polyetylen.
På samme måte bør strekkforholdet opprettholdes av en kraft- eller posisjonsløkke. En strekkmekanisme med konstant tøyning ved bruk av servodrevne valser med kodertilbakemelding kan holde trekkforholdet innenfor ±0,5 %, som er forskjellen mellom et geonett som oppfyller ASTM D6637-strekkkravene og et som ikke klarer kvalitetskontroll.
| Prosessparameter | Manuell / halvautomatisk linje | Moderne fullautomatisert linje |
|---|---|---|
| Temperaturtoleranse for varmesonen | ±5 °C | ±2 °C |
| Nøyaktighet i lengdestrekningsforholdet | ±1,5 % | ±0,5 % |
| Tverrgående strekksynkroniseringsforsinkelse | 0,3–0,5 s | < 0,05 s |
| Svingninger i nettspenningen (under vikling) | ±10 % | ±3 % |
Den praktiske konsekvensen er at en helautomatisert linje kan gå i timevis med målstrekkstyrke med mindre enn 2 % variasjon mellom ruller, mens en linje med kun åpen sløyfe-kontroll kan kreve hyppige justeringer og produsere mer avfall under omlegging eller materialkvalitetsoverganger.
3. Dataintegrasjon og kvalitetssporbarhet
Moderne produksjonsutstyr for geonett inkluderer i økende grad et datainnsamlingssystem som registrerer hver batchkjøring: smeltetemperaturprofil, strekkkraftkurver, linjehastighet og endelig rullevekt. Disse dataene kan eksporteres til et MES på anleggsnivå (Manufacturing Execution System) eller ganske enkelt lagres lokalt for sporbarhet.
For en produsent som leverer geonett til infrastrukturprosjekter der sertifiseringer må følge med hver forsendelse, er muligheten til å produsere en maskingenerert rapport for hver rull mer enn en bekvemmelighet – det er et samsvarskrav. Automatiseringsnivået her måles ved hvor mange datapunkter som automatisk logges versus manuelt lagt inn. Et system som merker hvert 5. sekund av produksjonen med tidsstemplede prosessverdier gir granulariteten som trengs for rotårsaksanalyse når en batch avviker fra spesifikasjonene.
Vanlige datapunkter spores av automatiserte linjer
- Rullehastighet (m/min) og kumulativ lengde
- Varmesonetemperaturer (sone 1 til og med sone 6 eller mer)
- Strekkforhold i maskinretning (MD) og tverrretning (TD)
- Kjølevannstemperatur og strømningshastighet
- Endelig rullevekt og viklingsspenning
Når dataene er integrert med et operatørdashbord, utvides synligheten til sanntids OEE (Overall Equipment Effectiveness). Dette lar anleggsledere identifisere nedganger eller avvisninger umiddelbart i stedet for å oppdage dem på slutten av et skift.
4. Operatørgrensesnitt og brukervennlighet
Et ofte undervurdert aspekt ved automatisering er hvor mye grensesnittet reduserer menneskelige feil. Et godt utformet HMI (Human-Machine Interface) skal presentere produksjonsstatusen med et enkelt blikk: grønt for normal drift, gult for en advarsel nær kontrollgrensen, og rød for et avvik som krever handling.
Oppskriftshåndtering er et praktisk eksempel. På en moderne linje kan operatøren laste inn en lagret oppskrift for et spesifikt produkt – for eksempel 50 kN/m toveis geonett – og PLS-en stiller automatisk inn alle sonetemperaturer, strekkhastigheter og viklingsparametere. Dette eliminerer risikoen for manuelle inntastingsfeil og reduserer overgangstiden fra 45 minutter til under 10 minutter.
Vedlikeholdspåminnelser er et annet lag. Kontrollsystemet kan spore driftstimer for lagre, girkasser og skjermer, og vise en forebyggende vedlikeholdsalarm basert på faktisk bruk i stedet for kalenderintervaller.
For utstyr som f.eks  Kraftig plastknuser med avansert Z-skjæring Med en Z-skjærende rotor, åpningsbart chassis og robust konstruksjon, minimerer denne knuseren nedetid og vedlikehold; sammen med automatisert diagnostikk, øker den oppetiden i applikasjoner for materialgjenvinning. Se produkt → brukt i materialgjenvinning, hjelper et enkelt berøringsskjermgrensesnitt med feildiagnostikk operatøren av standen å fjerne små fastkjørte stopp uten å ringe en elektriker, noe som direkte forbedrer oppetiden.
Sammenligning av halvautomatiske og helautomatiske driftskrav
- Halvautomatisert linje: Operatøren stiller inn varmebankens kraft manuelt, justerer strekkvalsespalten via håndhjulet og registrerer produksjonslogger på papir.
- Helautomatisk linje: Operatøren laster oppskriften, overvåker status på skjermen og bekrefter varsler. PLS håndterer alle justeringer under normal drift.
Ofte stilte spørsmål
Betyr høyere automatisering alltid høyere kostnader?
Startinvesteringene er høyere, men de totale eierkostnadene over fem år er ofte lavere på grunn av redusert avfall, mindre nedetid og lavere arbeidskostnad per tonn. For en linje som kjører tre skift, er tilbakebetalingsperioden for en full automatiseringsoppgradering vanligvis mellom 12 og 18 måneder.
Kan en eksisterende semi-automatisert linje ettermonteres med høyere automatisering?
Ja, avhengig av den mekaniske tilstanden. Ettermontering av en ny PLS, servostasjoner og HMI-er er vanlig. De mekaniske delene - for eksempel kjededrevne valser - kan trenge oppdateringer for å oppnå presisjonen som kreves for kontroll med lukket sløyfe.
Hvilket automatiseringsnivå er tilstrekkelig for en ny oppstartsprodusent?
En PLS-styrt linje med minst to servodrevne akser (en for mating, en for vikling) og PID temperaturkontroll er et praktisk utgangspunkt. Full automatisering med datalogging kan fases inn etter hvert som produksjonsvolum og kvalitetskrav øker.
Takeaway: Matche automatiseringsnivået til produksjonsmålene dine
Automatiseringsnivået for produksjonsutstyr for geonett er ikke en fast spesifikasjon – det er et verktøy som skal matche produktmiksen, arbeidskunnskapsnivået og forventningene til markedets kvalitet. For vare geonett med standardspesifikasjoner kan en semi-automatisert linje med pålitelig PLS-kontroll og servodrift være tilstrekkelig. For spesialiserte produkter hvor strekkfasthet og forlengelsestoleranser er tette, blir full automatisering med lukket sløyferegulering og datasporbarhet nødvendig.
Når du vurderer utstyr fra leverandører, be om ekte produksjonsdata fra linjene deres – ikke bare en liste over komponenter. Vær oppmerksom på hvor mange prosessvariabler som styres automatisk, hvordan systemet håndterer en materialkarakterendring, og hva slags rapportering som er tilgjengelig. Disse detaljene vil fortelle deg mye mer om det sanne automatiseringsnivået enn brosjyren noensinne vil.
For ytterligere innsikt i å opprettholde konsistent kvalitet på automatiserte linjer, kan du lese artikkelen vår om kvalitet og stabilitet i geonettproduksjon .